GY
Геометрия и разъём
До изготовления оснастки проверьте уклоны, линии разъёма, поднутрения, изменения толщины стенок и извлечение модели из формы.
JK Casting изготавливает отливки в песчаные формы по вашему чертежу. Литьё по выплавляемым моделям (точное литьё) — альтернативная технология, когда деталь требует более тонкой детализации в литом состоянии. Пришлите чертёж для расчёта цены.
Литейный завод работает с 2002 года. Пришлите чертёж, материал и количество для расчёта черновой отливки или отливки с обработкой на ЧПУ. Углеродистая сталь, серый и высокопрочный чугун — наши основные группы материалов.
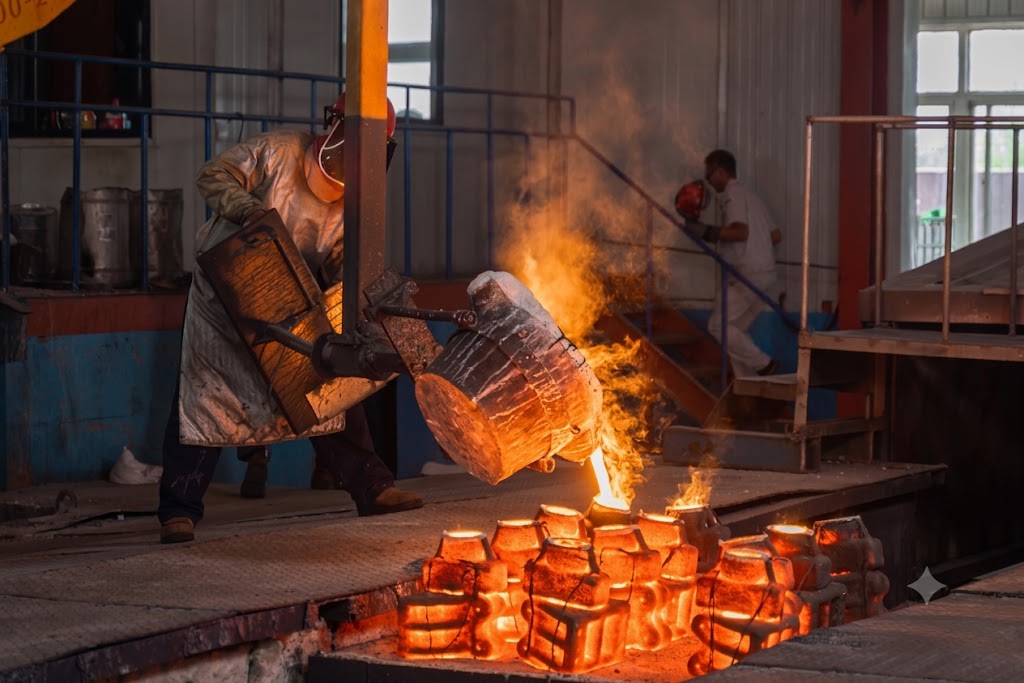
Стоимость отливки зависит от линий разъёма, стержней, переходов стенок, стойкости оснастки и поверхностей, требующих механообработки. См. требования к применению для отливок для тяжёлой техники и арматуры для ЛЭП или объём работ по готовым деталям для отливок с механообработкой.
Сравните литьё в песчаные формы с литьём по выплавляемым моделям (точным литьём). На этой странице описаны литьё в песчаные формы и выбор между технологиями.
| Технология | Типовой допуск в литом состоянии | Применяется для |
|---|---|---|
| Литьё в песчаные формы | ISO 8062 CT8–CT10 в зависимости от геометрии детали | Стальные и чугунные детали со стержнями |
| Литьё по выплавляемым моделям (точное литьё) | ISO 8062 CT5–CT7 в зависимости от геометрии детали | Небольшие детали со сложной детализацией |
До изготовления оснастки проверьте уклоны, линии разъёма, поднутрения, изменения толщины стенок и извлечение модели из формы.
Подтвердите внутренние полости, опоры стержней, доступ для очистки и элементы, наиболее чувствительные к смещению стержня.
Согласуйте указанный материал и состояние после термообработки с толщиной сечения, условиями работы и требованиями к контролю.
По объёму заказа и повторной потребности выбирается рациональная модель, форма и план изготовления образцов.
Разделяйте размеры в литом состоянии и обрабатываемые элементы; припуск оставляйте только там, где требуется окончательный контроль.
До запуска определите документацию на материал, допустимые визуальные дефекты, размеры, объём испытаний и согласованные критерии исправления.
JK рассматривает литьё в песчаные формы для промышленных деталей по чертежам. Типовой допуск в литом состоянии — ISO 8062 CT8–CT10 в зависимости от геометрии детали. Сначала пришлите требования к готовой детали, даже если вам нужен расчёт черновой отливки: материал, внутреннюю геометрию, припуск на обработку и приёмочные проверки нужно рассматривать вместе.
Для новой оснастки предоставьте действующий чертёж и имеющуюся 3D-модель. Для передаваемой модели или стержневого ящика приложите фотографии, маркировку, сведения о состоянии и имеющиеся чертежи оснастки. Укажите собственника и ограничения на передачу; пригодность проверяется до расчёта повторного использования.
Отметьте полости от стержней, отверстия, расточки и базовые поверхности. Укажите, какие размеры относятся к черновой отливке, а какие — к детали после механообработки. Если план припусков ещё не определён, отметьте это для анализа, а не используйте чертёж готовой детали как чертёж приёмки отливки.
Укажите отдельно количество образцов, первый заказ и ожидаемые повторные партии. Укажите литейную марку, состояние после термообработки, требования к приёмке поверхности и необходимые протоколы контроля. Утвердите первый образец до серийного производства.
Запрашивайте цену оснастки и цену за единицу отдельными позициями. Укажите, заканчивается ли заказ очищенной черновой отливкой или включает механообработку, отделку и контроль. Для фиксации включённых позиций и открытых вопросов используйте таблицу сравнения коммерческих предложений на отливки.
Рассматриваете также литьё по выплавляемым моделям (точное литьё)? Эта технология рассматривается на отдельной странице по тому же чертежу и количеству. Само название технологии не подтверждает достижимые допуски, качество поверхности или цену. Вариант с готовой деталью — в разделе требования к поставке черновых и обработанных деталей.
Запросить цену на литьё в песчаные формы с указанием ревизии чертежа, материала и количества.
Литьё по выплавляемым моделям (точное литьё) — альтернативная технология, когда чертёж требует более тонкой детализации в литом состоянии. Литьё в песчаные формы и выбор между технологиями описаны на этой странице. Подробнее о технологии и её расчёте — на странице литья по выплавляемым моделям.
Требования к марке, стандарту, состоянию после термообработки и протоколам — в руководстве по выбору материала.
Углеродистая сталь — основная группа материалов для деталей JK по чертежам. Мы оцениваем литьё в песчаные формы с учётом геометрии детали и требуемых свойств или литьё по выплавляемым моделям (точное литьё), если эта технология подходит под чертёж. Укажите литейную марку, нормативный стандарт и состояние после термообработки.
Присылайте чертежи деталей из нержавеющей стали для рассмотрения по каждой детали. Укажите точную литейную марку, условия эксплуатации, отделку и требуемую документацию на материал. Доступность марки, способ литья и объём испытаний подтверждаются в коммерческом предложении. Если выбрано литьё по выплавляемым моделям (точное литьё), продолжите на странице литья по выплавляемым моделям.
Для подходящих корпусов, ступиц, оснований и опор укажите марку чугуна, требования к прочности или твёрдости и состояние поставки. Отливку и обрабатываемые сопряжения мы рассматриваем вместе.
Механообработка выполняется для поставляемых нами отливок. Отметьте отверстия, торцы, резьбы и допуски на чертеже готовой детали, затем ознакомьтесь с элементами деталей и требованиями к запросу цены.
Отправьте чертёж отливки на расчёт с количеством по каждому номеру детали, ожидаемой годовой потребностью и графиком партий.
Чёткое определение черновой отливки связывает чертёж готовой детали с конструкцией модели, расположением стержней, состоянием материала, припуском на обработку и согласованными точками контроля.
Проверяем сплав, изменения сечений, разъём, стержни, припуски, количество и требования к приёмке.
Определяем конструкцию модели, расстановку стержней, литниковую систему и проверки первого образца.
Контролируем первую черновую отливку, фиксируем отклонения и закрываем согласованные корректировки оснастки.
Контролируем материал, состояние отливок, размеры, испытания, консервацию и упаковку.
Храните требования к черновой отливке, состояние материала, результаты по образцу и критерии приёмки в одной прослеживаемой производственной записи.
Укажите разъём, стержни, размеры отливки, припуск на обработку и статус ревизии.
Зафиксируйте согласованную марку, состояние, протоколы и объём испытаний по проекту.
Сравните первую отливку с согласованными размерами и закройте корректировки оснастки до серийной работы.
Определите требования к визуальному, размерному контролю, НК и исправлению заранее, а не после производства.
Литьё в песчаные формы применяется для корпусов со стержнями, ступиц, кронштейнов и корпусов зажимов по вашему чертежу. Литьё по выплавляемым моделям (точное литьё) — вторая технология, когда чертёж требует более тонкой детализации в литом состоянии.
Корпуса, ступицы и кронштейны для строительной техники и сельскохозяйственной техники. Корпуса подшипников и основания для промышленного оборудования. Корпуса вилочных скоб и зажимов для линейной арматуры ЛЭП. Корпуса кабельных протекторов для нефтепромыслового оборудования. Зубья ковшей описаны на странице строительной техники и рассчитываются по чертежу или образцу.
OEM-производство, второй поставщик или замена по чертежу либо изношенному образцу. Это детали, изготавливаемые под заказ. Похожая фотография — не складская позиция.
Только две технологии: литьё в песчаные формы и литьё по выплавляемым моделям (точное литьё). Литьё под давлением не выполняется. Жёсткого верхнего ограничения по массе детали нет. Контрольное оборудование — собственное. Термообработка и цинкование выполняются по согласованным спецификациям. Сварные конструкции и штампованные детали рассчитываются вместе с отливками или как отдельные заказы. Заказы только на механообработку в объём поставки не входят. Срок изготовления подтверждается в каждом коммерческом предложении в зависимости от количества и сложности. Сертификат ISO 9001:2015 распространяется на обработку стальных отливок.
Окончательные требования должны быть привязаны к чертежу, спецификации материала, заказу на поставку и утверждённой документации по отливке.
Технологии литья — литьё в песчаные формы и литьё по выплавляемым моделям (точное литьё). Механообработка этих отливок на ЧПУ выполняется на собственном оборудовании.
Литьё в песчаные формы обычно выдерживает ISO 8062 CT8–CT10 в зависимости от геометрии детали. Литьё по выплавляемым моделям (точное литьё) обычно выдерживает ISO 8062 CT5–CT7 в зависимости от геометрии детали. Технология выбирается по чертежу, материалу и количеству, а допуск для вашей детали подтверждается по чертежу. Литьё в песчаные формы описано на этой странице, литьё по выплавляемым моделям — на странице литья по выплавляемым моделям.
Пришлите чертёж, марку материала, количество, допуски на посадочные поверхности и требования к поверхности или термообработке. Термообработка и цинкование выполняются по согласованным спецификациям. Срок изготовления подтверждается в каждом коммерческом предложении в зависимости от количества, сложности детали и необходимости новой оснастки.
Жёсткого верхнего ограничения по массе детали нет. Каждая отливка рассматривается по её чертежу; технология, оснастка и цена рассчитываются для каждой детали.
Пришлите самые полные данные о детали, какие есть. Мы рассмотрим геометрию, стержни, сплав, оснастку, припуски, термообработку, контроль и рациональный вариант расчёта.