GY
结构与分型
在开模前评审拔模斜度、分型线、倒扣、壁厚变化和起模。
JK Casting 按您的图纸生产砂型铸件。当零件需要更精细的铸态细节时,可选用熔模铸造(失蜡铸造,即精密铸造)。欢迎发送图纸获取报价。
铸造厂自2002年起运营。请发送图纸、材质和数量,获取毛坯或CNC精加工报价。碳钢、灰铸铁和球墨铸铁是我们的常用材料。
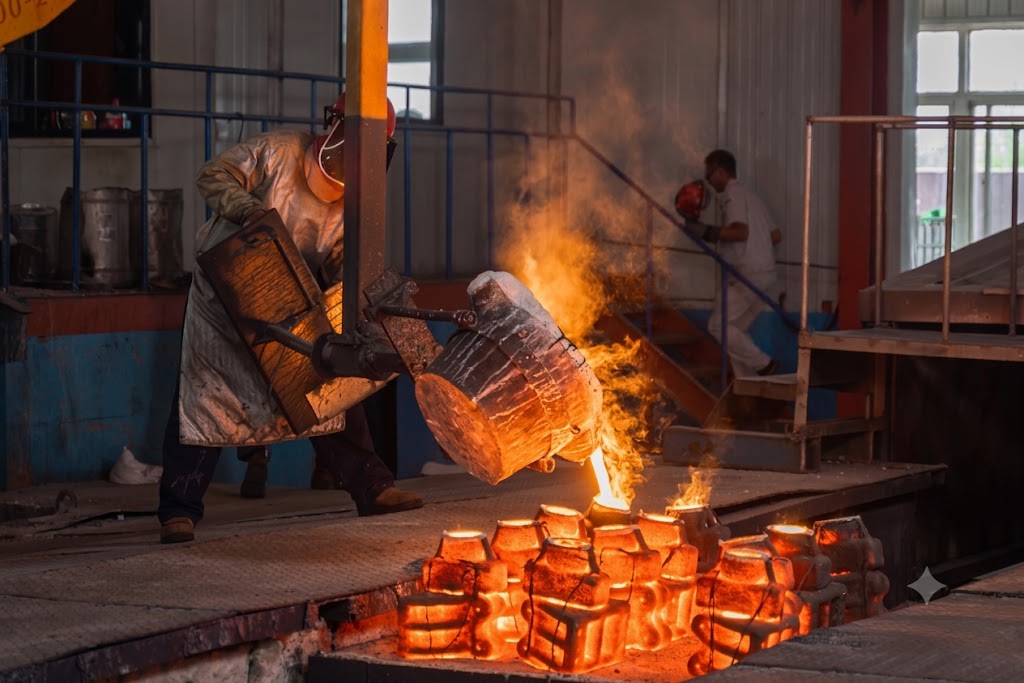
对比砂型铸造与熔模铸造(失蜡铸造,即精密铸造)。本页介绍砂型铸造工艺以及两种工艺的选择。
| 工艺 | 典型铸态公差 | 适用于 |
|---|---|---|
| 砂型铸造 | ISO 8062 CT8–CT10,取决于零件结构 | 带砂芯的钢铁零件 |
| 熔模铸造(失蜡铸造,即精密铸造) | ISO 8062 CT5–CT7,取决于零件结构 | 细节较多的小型零件 |
在开模前评审拔模斜度、分型线、倒扣、壁厚变化和起模。
确认内腔通道、芯头支撑、清砂通道,以及对砂芯偏移最敏感的部位。
根据截面尺寸、工况和检验要求匹配指定材质和热处理状态。
根据订单数量和重复需求选择合适的模样、模具和打样方案。
区分铸态尺寸与加工部位,只在需要最终控制的部位预留余量。
放行前明确材质记录、外观限度、尺寸、检测范围及约定的补焊修复标准。
江凯为按图工业零件评审砂型铸造。典型铸态公差为 ISO 8062 CT8–CT10,取决于零件结构。即使您只需要毛坯报价,也请先发送成品要求:材质、内腔结构、加工余量和验收检查需要一并评审。
新开模具请提供受控图纸和现有3D模型。如转移模样或芯盒,请附照片、标识、状态和现有模具图纸,并说明归属及转移限制;是否可继续使用需评审后才能报价。
标出砂芯形成的通道、开口、内孔和基准面,说明哪些尺寸针对毛坯、哪些针对加工后。如加工余量方案尚未确定,请标注待评审,不要把成品图直接当作毛坯验收图。
请分别注明样品数量、首批订单和预计重复批量,并注明铸造牌号、热处理状态、表面验收标准和所需检验记录。重复生产前先确认首件样品。
请将模具费和单价分开报价,并说明订单止于清理后的铸造毛坯,还是包含机加工、表面处理和检验。可使用铸件报价对比表记录包含项和未决项。
也在考虑熔模铸造(失蜡铸造,即精密铸造)?该工艺在单独页面中按同一图纸和数量评审。仅凭工艺名称无法确认可达到的公差、表面质量或价格。成品方案请参阅毛坯与机加工供货要求。
获取砂型铸造报价 请附上图纸版本、材质和数量。
牌号、标准、热处理状态和报告要求,请参阅材料规范指南。
碳钢是江凯按图零件的常用材料。我们根据零件结构和性能要求评估砂型铸造,或在图纸适合时评估熔模铸造(失蜡铸造,即精密铸造)。请注明铸造牌号、适用标准和热处理状态。
不锈钢零件图纸按具体零件评审。请注明准确的铸造牌号、使用环境、表面处理和所需材质记录。牌号可供性、铸造工艺和检测范围在报价中确认。如采用熔模铸造(失蜡铸造,即精密铸造),请前往熔模铸造页面。
对于适合的壳体、轮毂、底座和支撑件,请注明铸铁牌号、强度或硬度要求以及交付状态。铸件与加工接口一并评审。
机加工随我们供应的铸件一起提供。请在成品图上标出内孔、端面、螺纹和公差,再查看零件特征与询价要求。
发送铸件图纸获取报价 请附上每个零件号的数量、预计年需求和交付批次。
清晰的毛坯定义能把成品图与模样结构、砂芯定位、材质状态、加工余量和约定检验点联系起来。
检查合金、截面变化、分型、砂芯、余量、数量和验收要求。
确定模样结构、砂芯布置、浇注系统方案和首样检查。
检查首个毛坯,记录偏差,并完成约定的模具修正。
控制材质、铸件状态、尺寸、检测、防锈和包装。
将毛坯要求、材质状态、样品结果和验收标准保存在一份可追溯的生产记录中。
标明分型、砂芯、铸件尺寸、加工余量和版本状态。
记录约定的牌号、状态、报告和项目专项检测范围。
将首个铸件与约定尺寸比对,并在重复生产前完成模具修正。
事先明确外观、尺寸、无损检测和修复要求,而不是在生产后再决定。
砂型铸造适用于按图制造的带芯壳体、轮毂、支架和线夹本体。熔模铸造(失蜡铸造,即精密铸造)是另一种工艺,用于图纸需要更精细铸态细节的情况。
工程机械和农业机械的壳体、轮毂和支架;工业机械的轴承座和底座;电力金具的叉头和线夹本体;油田设备的电缆保护器本体。斗齿在工程机械页面介绍,可按图纸或样品报价。
OEM生产、第二供应商,或依据图纸、磨损样品制作替换件。这些都是按订单生产的零件,外观相似的照片并不代表现货。
只有两种工艺:砂型铸造和熔模铸造(失蜡铸造,即精密铸造)。不提供压铸。没有固定的零件重量上限。检验设备为厂内自有。热处理和镀锌按约定规范安排。焊接件和冲压件可随铸件报价,也可单独下单。单纯机加工订单不在供货范围内。交期在每份报价中根据数量和复杂程度确认。ISO 9001:2015证书覆盖钢铸件加工。
最终要求应以图纸、材质规范、采购订单和已认可的铸件记录为准。
铸造工艺为砂型铸造和熔模铸造(失蜡铸造,即精密铸造),这些铸件的CNC机加工在厂内完成。
砂型铸造一般为 ISO 8062 CT8–CT10,熔模铸造(失蜡铸造,即精密铸造)一般为 ISO 8062 CT5–CT7,均取决于零件结构。根据图纸、材质和数量选择工艺,您零件的公差以图纸确认为准。砂型铸造在本页介绍,熔模铸造在熔模铸造页面介绍。
请发送图纸、材料牌号、数量、配合面公差,以及表面处理或热处理要求。热处理和镀锌按约定规范安排。交期在每份报价中根据数量、零件复杂程度以及是否需要新模具确认。
没有固定的零件重量上限。每个铸件都按图纸评审,工艺、模具和价格按零件报价。
先阅读工艺概述,再通过碳钢页面确定材质、机加工和批量要求,以便获得可比的报价。