本指南用到的数据
本指南用的是 JK Casting 自己生产公布的典型数据,具体零件的公差和工艺始终按图纸确认。
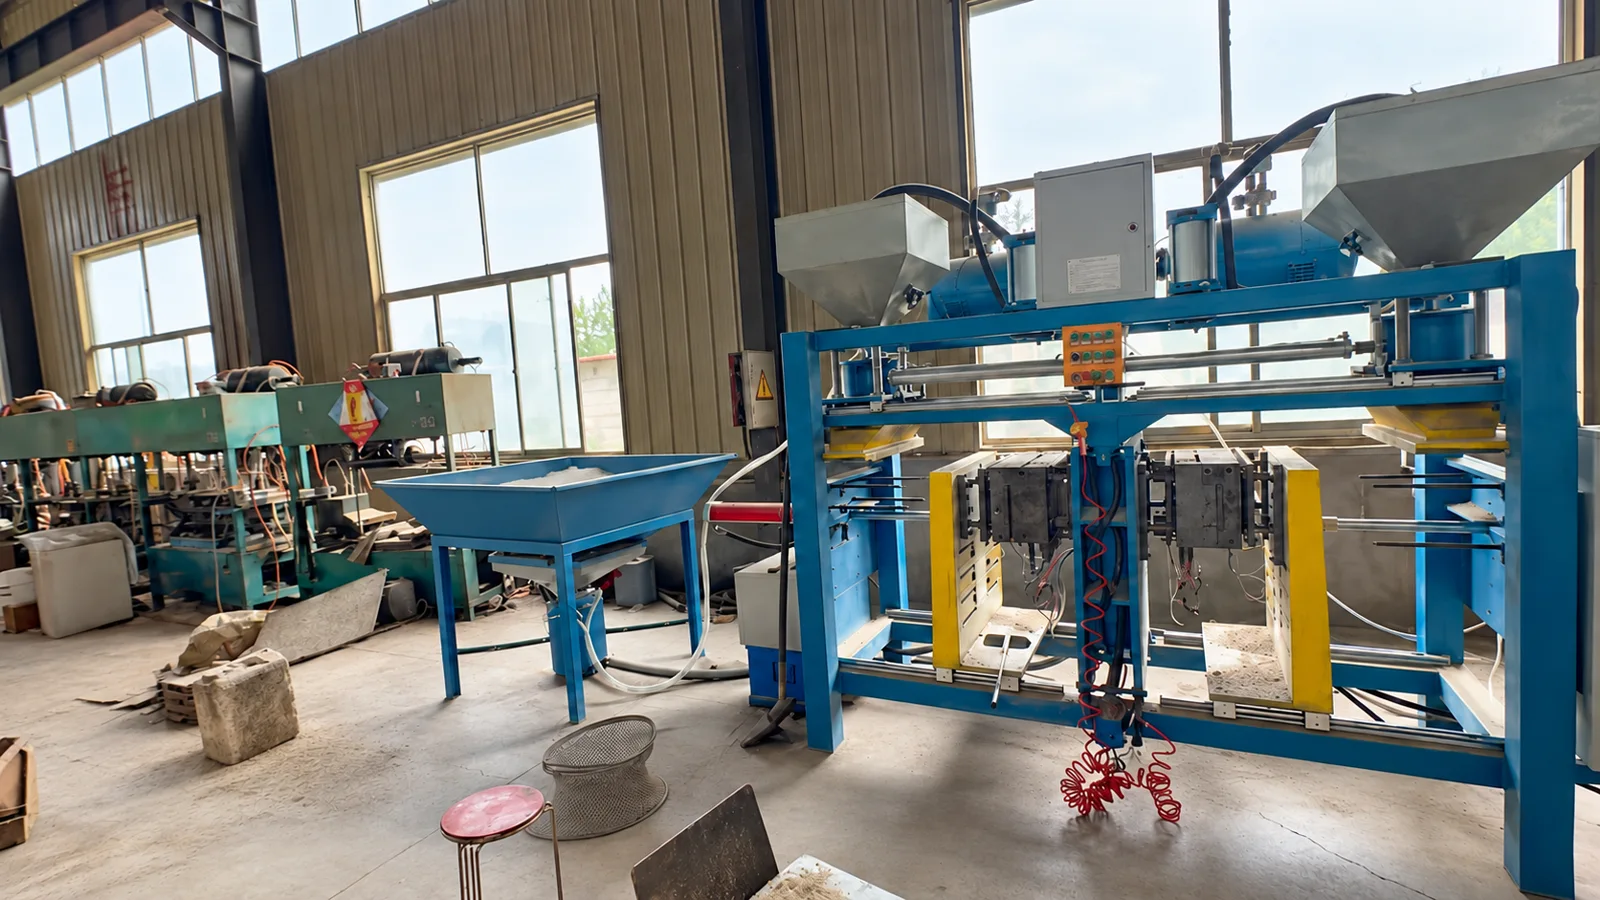
两种工艺怎么做
- 制作模样
- 造型和下芯
- 浇注
- 落砂清理
- 机加工
- 压蜡
- 组树
- 制壳
- 脱蜡
- 浇注
- 切割清理
- 机加工
对比一览
| 决策点 | 砂型铸造 | 熔模铸造(失蜡铸造) |
|---|---|---|
| 铸型怎么做 | 砂子围着模样紧实成型,砂芯做出内腔 | 金属模具压出蜡模,挂陶瓷壳,再把蜡熔掉 |
| 典型铸态公差(JK) | ISO 8062 CT8–CT10,视结构而定 | ISO 8062 CT5–CT7,视结构而定 |
| 铸态表面 | 较粗,功能面一般要机加工 | 较光,细小结构和字样能直接铸出 |
| 典型零件大小 | 小件到大件、重件都可以;JK 没有固定的重量上限,逐件评审 | 以较小、结构细的零件为主 |
| JK 常规材质 | 碳钢、灰铸铁、球墨铸铁 | 碳钢;不锈钢按零件评审 |
| 适合的结构 | 结实的形状、厚壁、大型带芯件 | 有筋、凸台、薄壁、一件多功能的复杂零件 |
| 模具 | 模样和芯盒 | 金属压蜡模具 |
| 铸后加工 | 功能面一般留量较多 | 加工量往往更少,有时只需钻孔攻丝 |
| 成本特点 | 每公斤一般更便宜,尤其是较大的铸铁件 | 每公斤更贵,但省掉的机加工可能让成品更便宜 |
两种工艺的模具都按图纸单独报价,费用取决于尺寸、砂芯和一模几件。
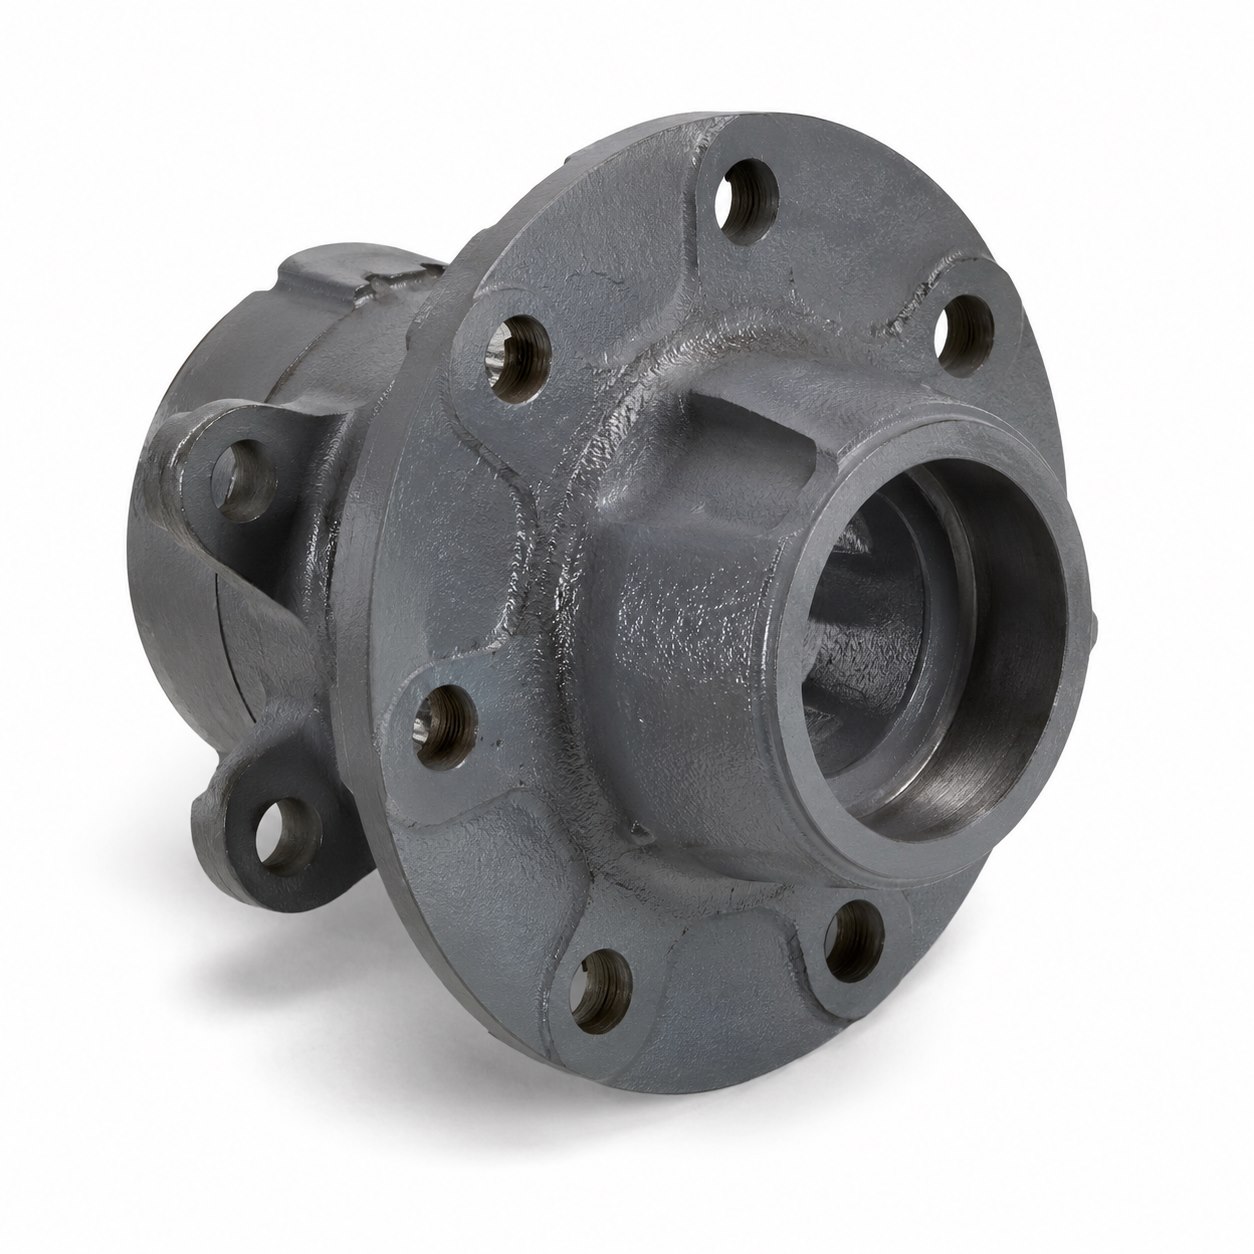
这些情况选砂型
- 零件是灰铁或球铁,或者是大型碳钢件。
- 零件大或重,有厚壁和大型内腔(壳体、底座、轮毂、支架)。
- 关键面反正都要机加工,更严的铸态公差只会多花钱。
- 形状简单结实,希望模具费更低。
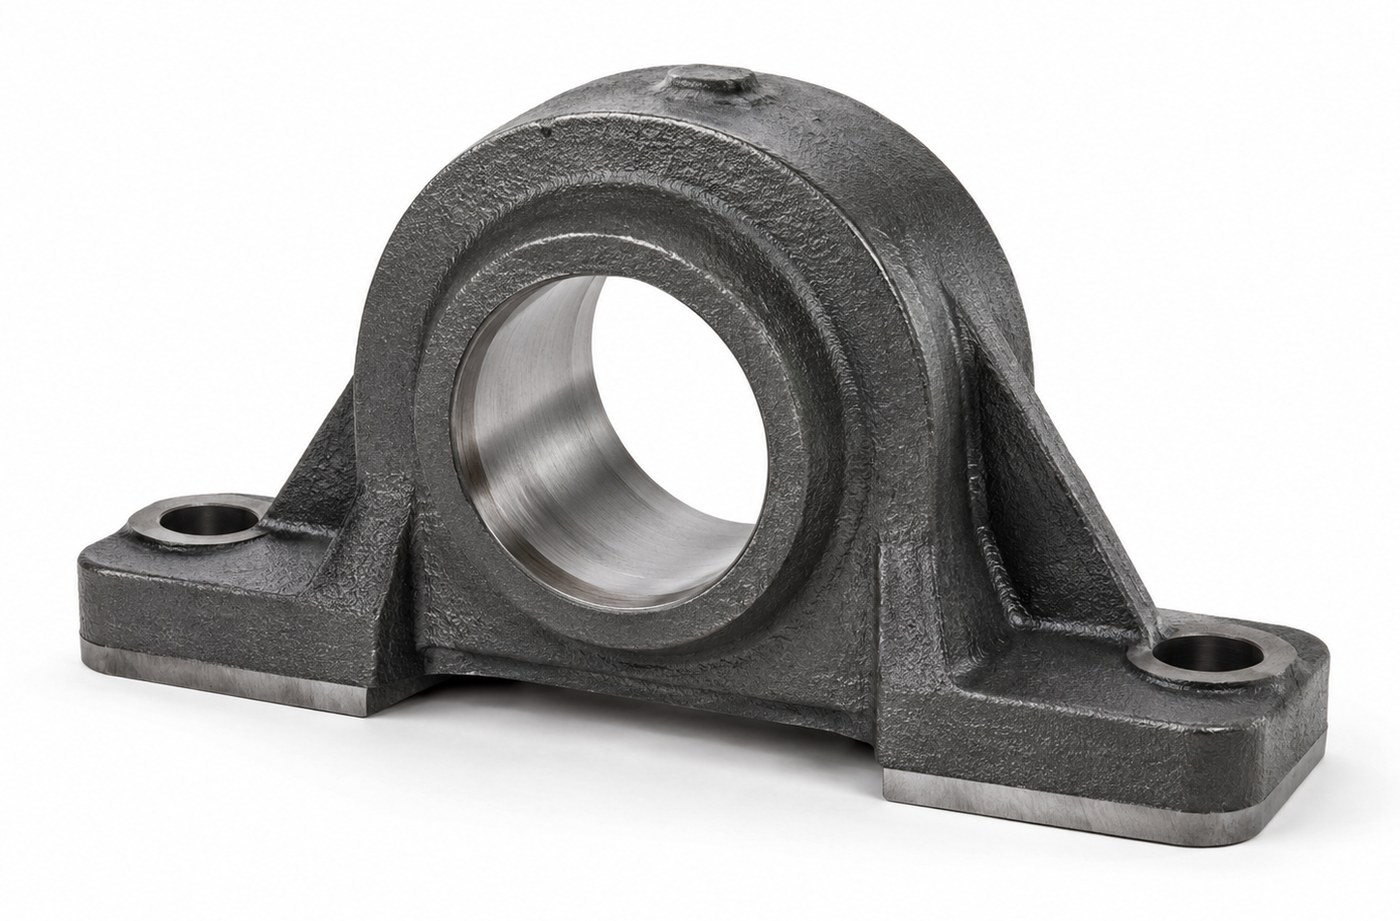
JK 的典型例子:齿轮箱壳体和轴承座、机床底座、农机和工程机械的支架和轮毂。
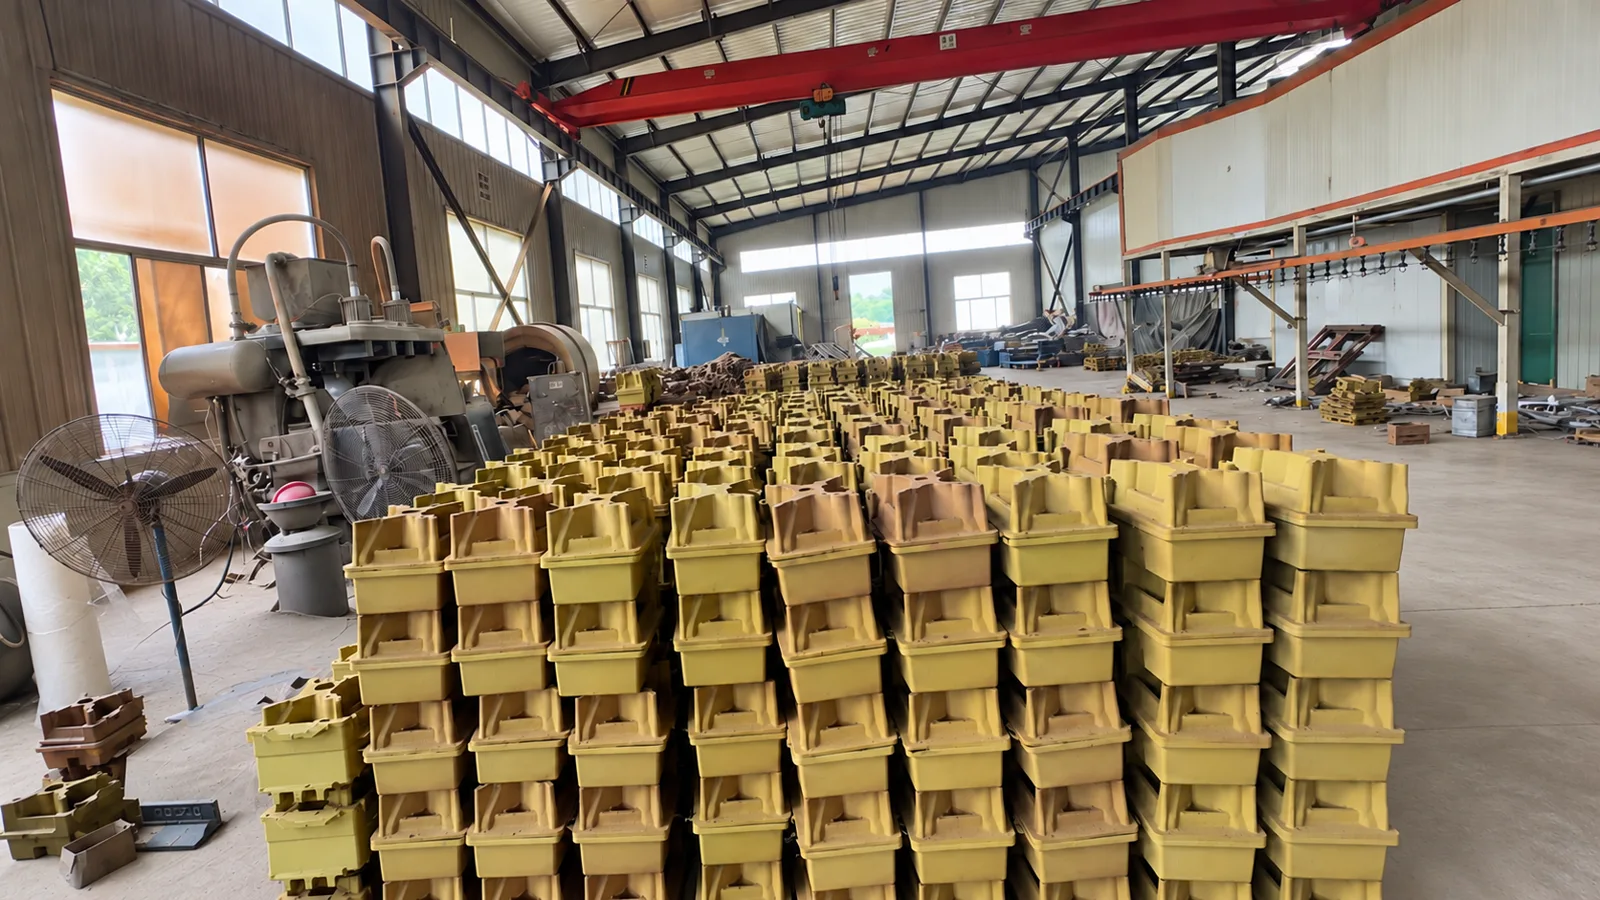
JK 的砂型铸造工艺包括覆膜砂壳型,用于比普通砂型要求表面更干净、公差更紧的零件。
这些情况选熔模
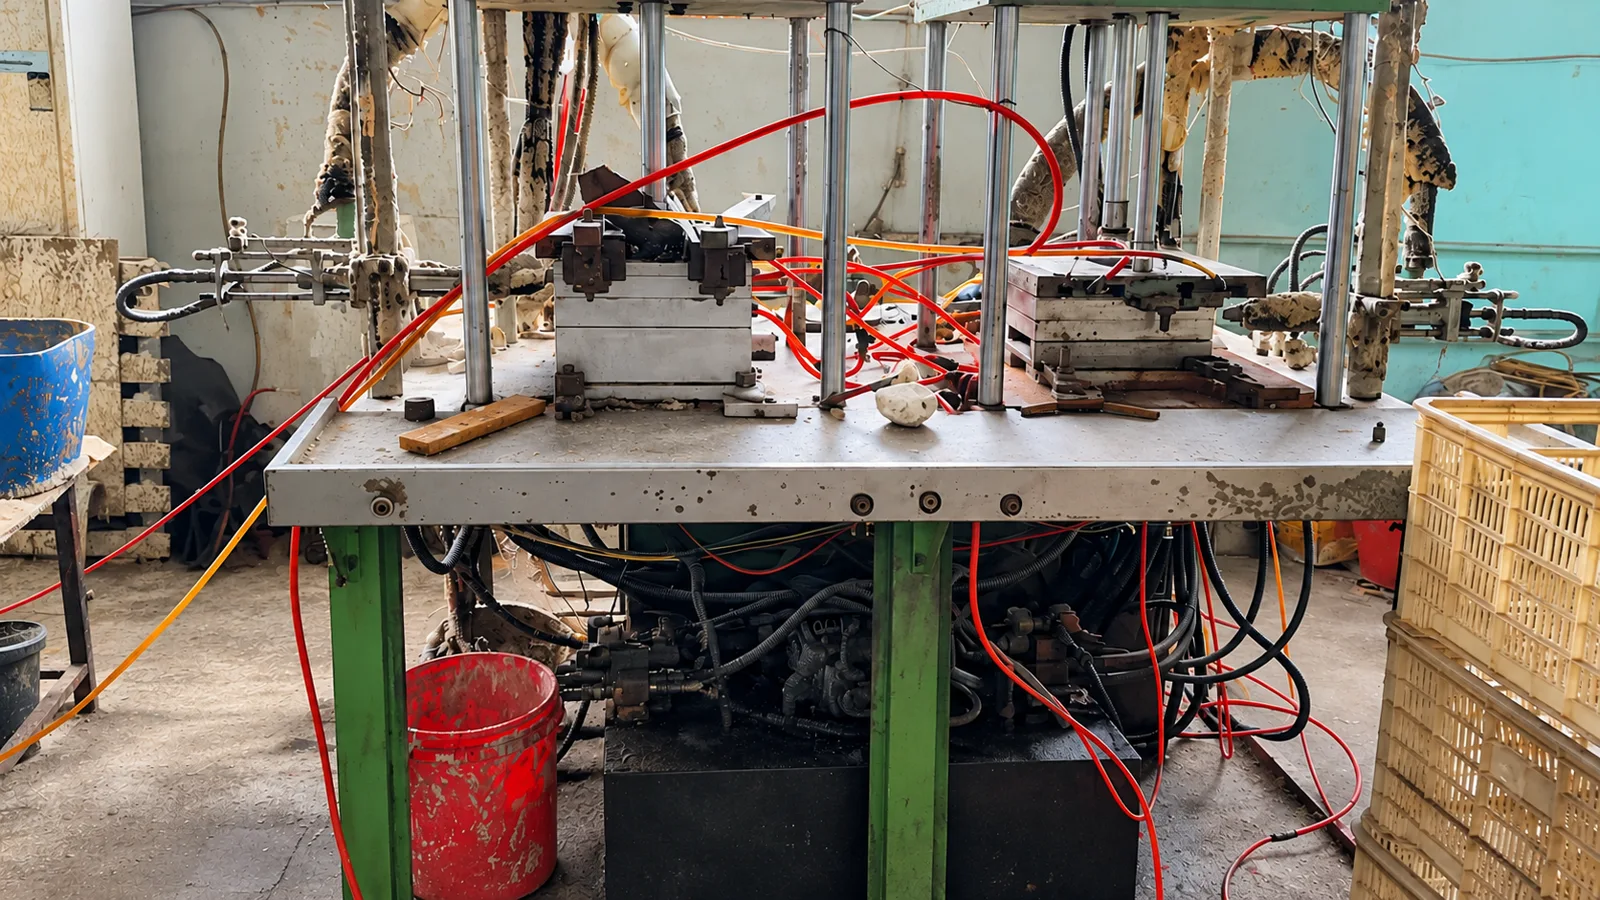
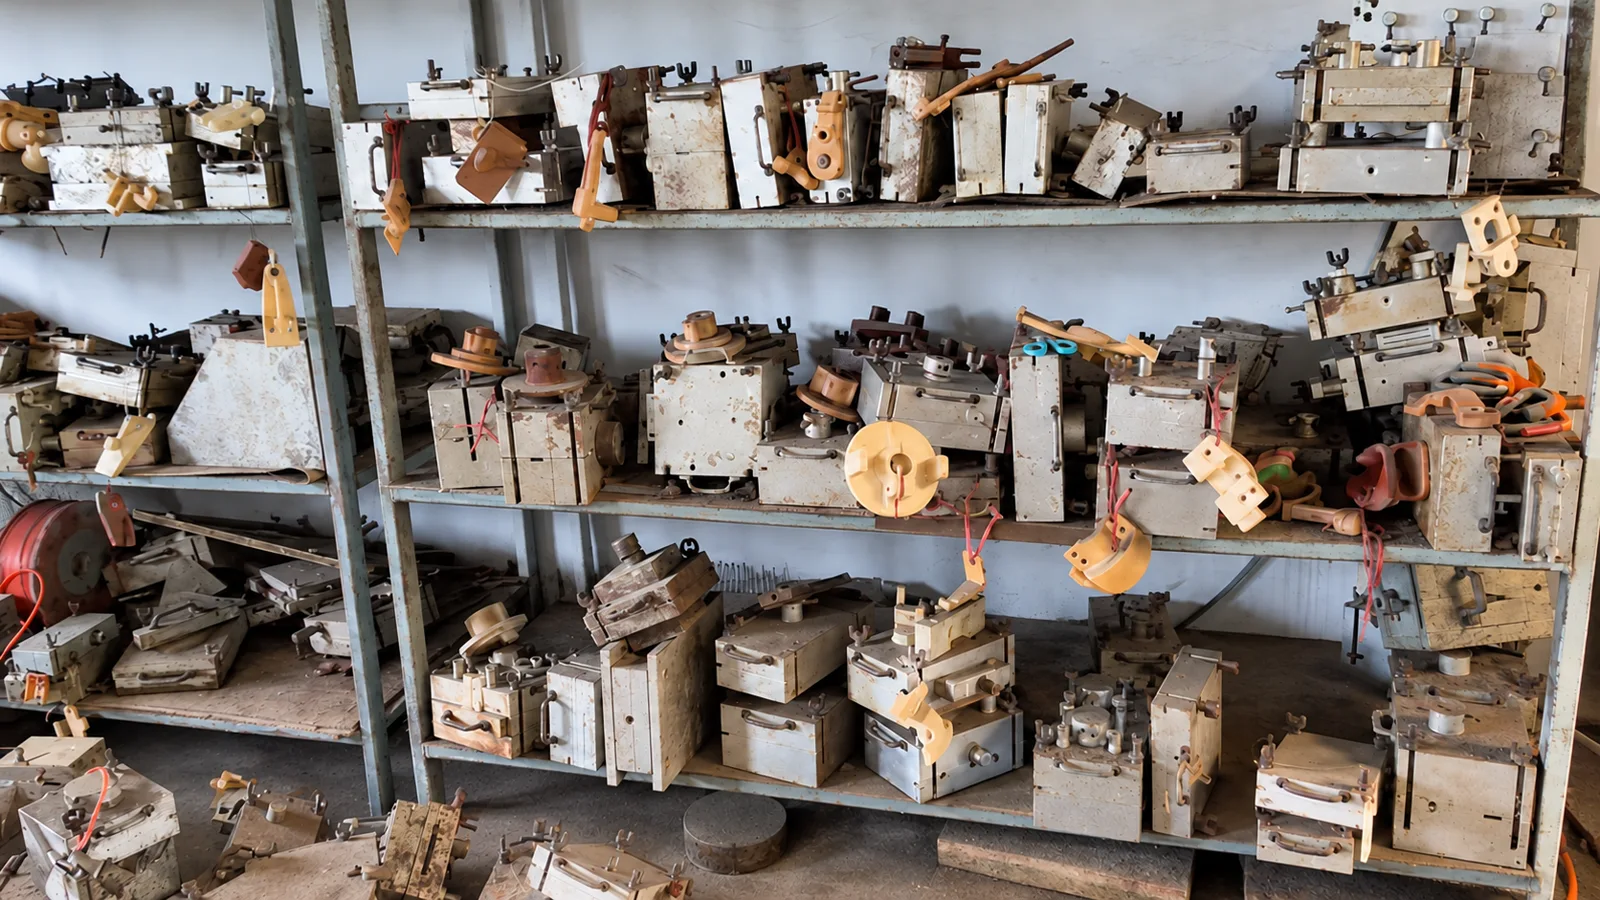
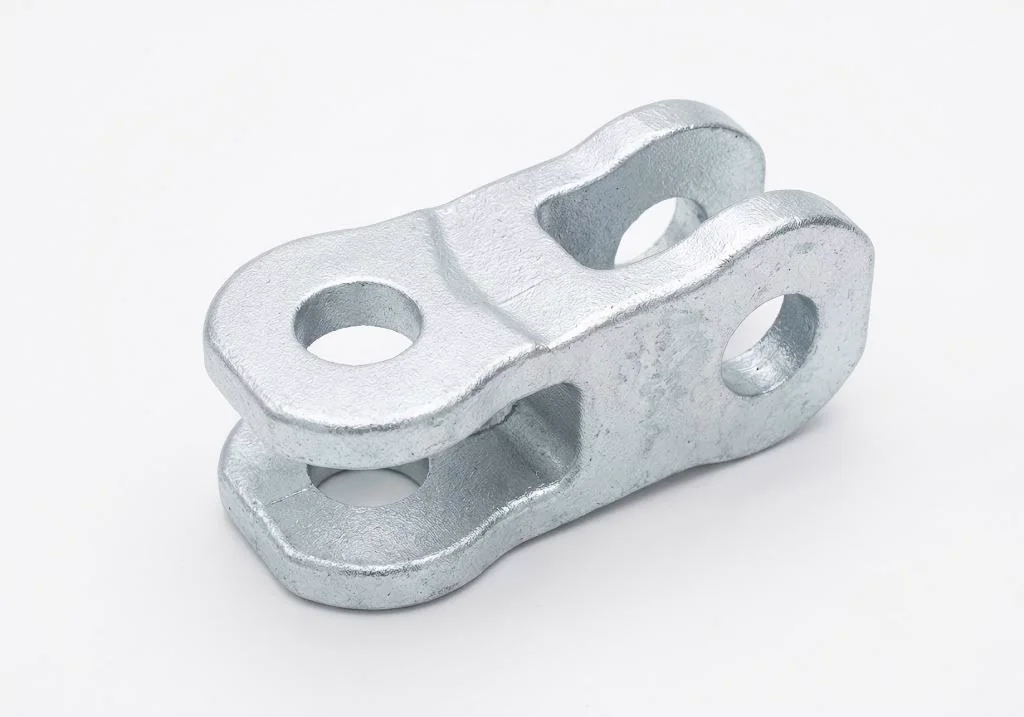
- 零件是结构复杂的钢件:有筋、凸台、曲面、薄壁。
- 想要近净成形,只需加工孔、螺纹或少数几个面。
- 在意铸态表面或细节,例如外观面、小圆角。
- 零件中小尺寸,而且会反复下单。
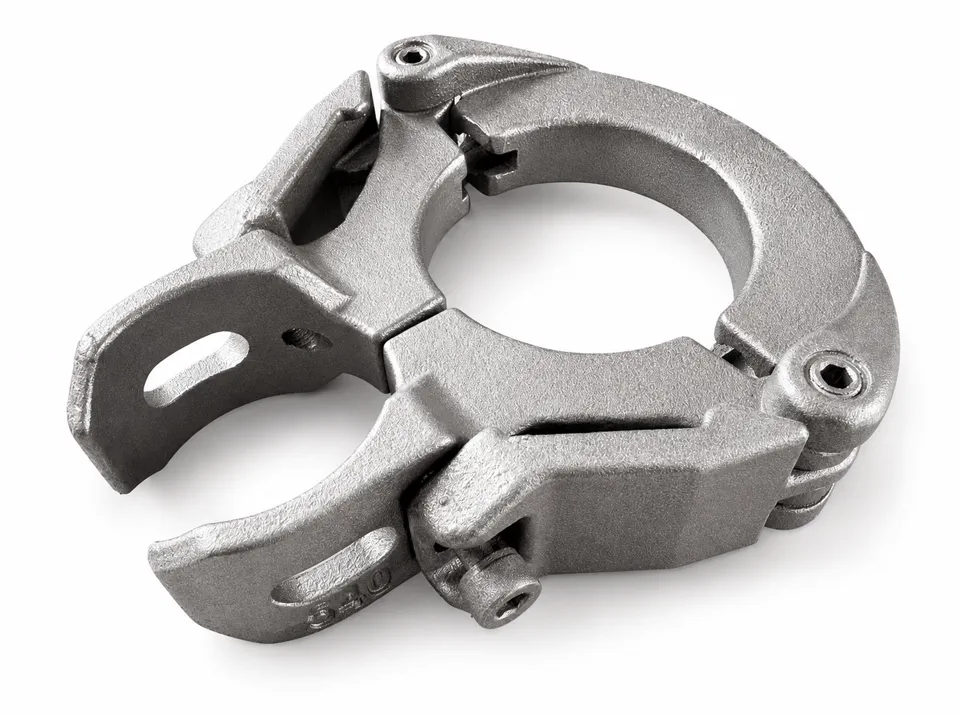
JK 的典型例子:碳钢电力金具和叉头、带多个功能结构的小支架和连接件。
选工艺前先回答五个问题
- 材质和标准是什么? 铸铁牌号基本走砂型;钢件两种都可以。
- 哪些特征关键,会不会机加工? 要加工的部位,铸态公差就没那么重要。
- 零件多大多重? 大件、重件倾向砂型。
- 年用量多少、多久返单一次? 返单量大,模具费容易摊薄;近净成形在大批量里省下的加工费也更多。
- 成品总价是多少,而不只是铸件价? 两种工艺都要比“铸件 + 机加工 + 检验”的总价,不要只比每公斤铸件价。
拿不准就把图纸发来,请我们两种工艺都评审一遍。JK 报价前会审图,确认适合的工艺、公差和加工范围。
询价时要发的资料
- 带公差的 2D 图纸,有 3D 模型更好
- 材料牌号与标准
- 年用量和每批数量
- 哪些面机加工、哪些面保持铸态
- 需要的检验和文件(例如尺寸报告、EN 10204 3.1 材质证明)
常见问题
熔模铸造比砂型精度高吗?
一般是。JK 的典型铸态公差:熔模 ISO 8062 CT5–CT7,砂型 CT8–CT10,视结构而定。关键尺寸仍按图纸确认,需要时机加工。
熔模铸造更贵吗?
按公斤算通常更贵。但复杂钢件用熔模可以少做很多机加工,成品总价可能反而更低。要比成品价,不只比铸件价。
球铁能用熔模铸造吗?
行业里可以做,但在 JK,球铁和灰铁件一般走砂型;熔模主要用于钢件。
样品是免费的吗?
两种工艺都要先开模才能出第一批铸件,样品用正式模具生产,和模具一起报价。首件认可指南介绍了样品怎么评审。