Какие данные использованы
В руководстве используются типовые данные, которые JK Casting публикует для своего производства. Допуски и технология для вашей детали всегда подтверждаются по чертежу.
Как устроены обе технологии
- Модель
- Формовка и установка стержней
- Заливка
- Выбивка и очистка
- Механообработка
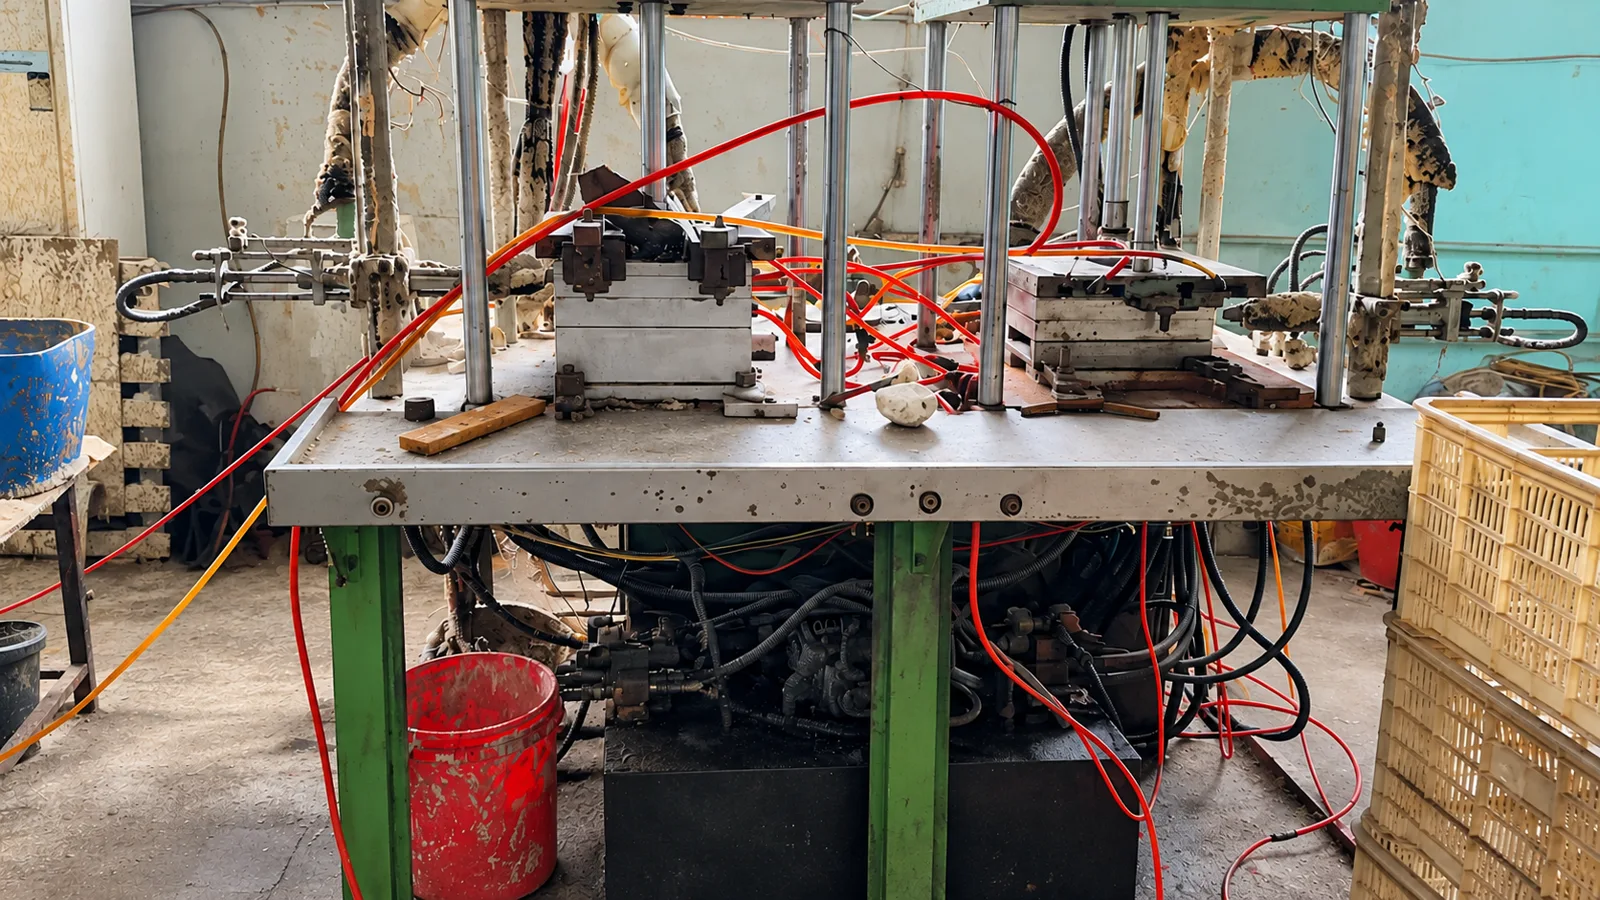
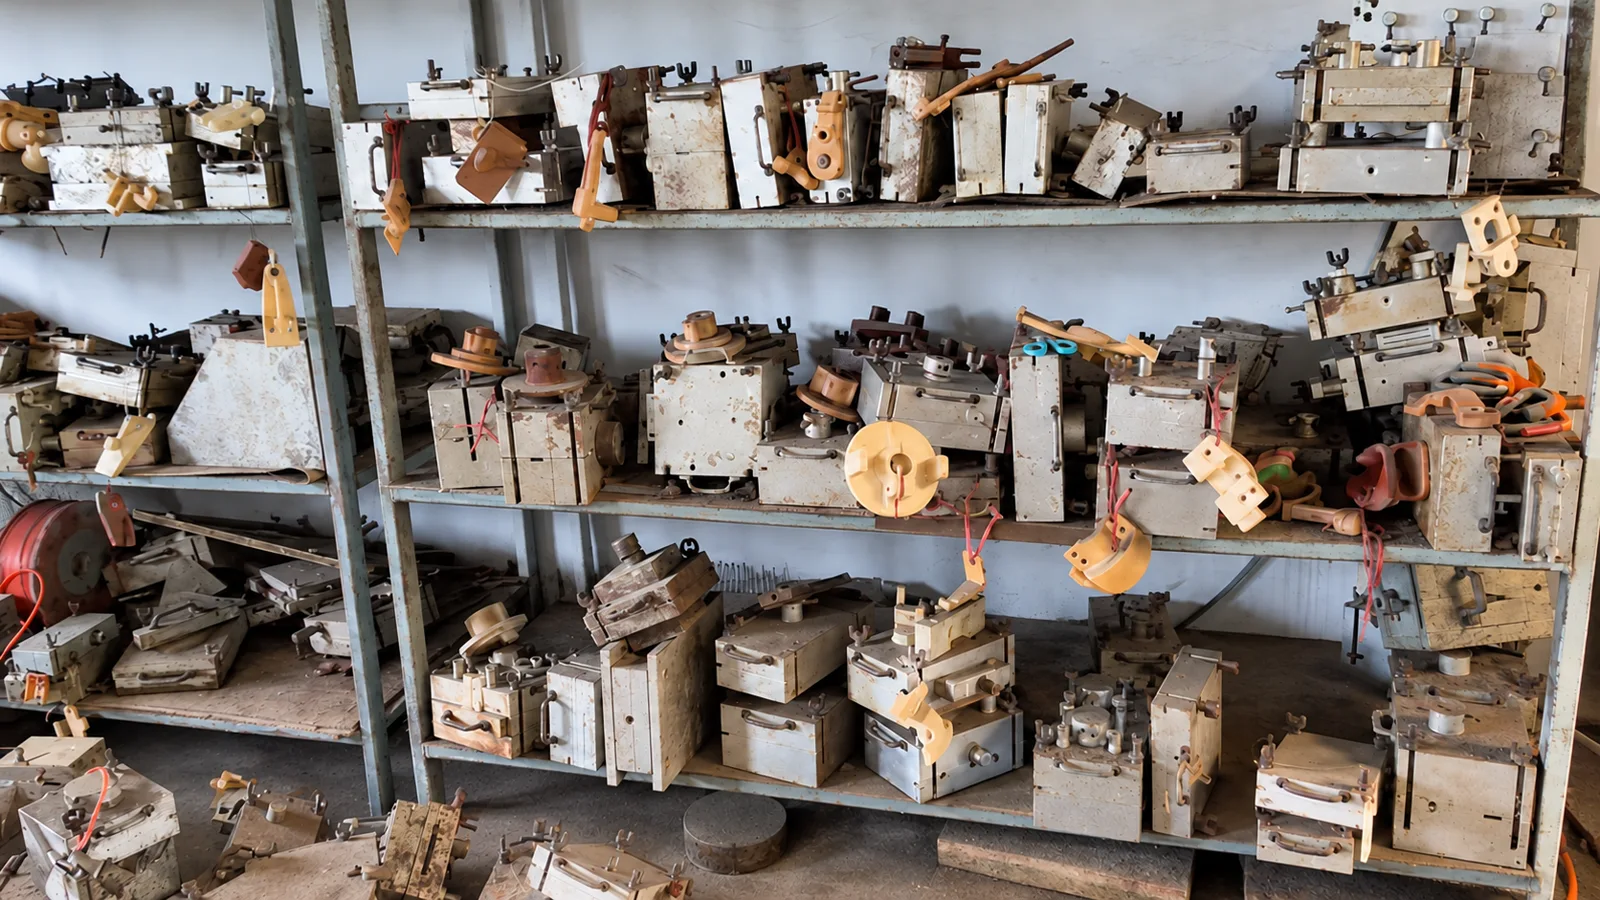
- Запрессовка восковых моделей
- Сборка блока моделей
- Изготовление оболочки
- Выплавление воска
- Заливка
- Отрезка и очистка
- Механообработка
Сравнение по пунктам
| Критерий | Литьё в песчаные формы | Литьё по выплавляемым моделям |
|---|---|---|
| Как изготавливается форма | Песок уплотняется вокруг модели; стержни образуют внутренние полости | Восковая модель запрессовывается в металлическую пресс-форму, покрывается керамической оболочкой, затем воск выплавляется |
| Типовые допуски в литом состоянии (JK) | ISO 8062 CT8–CT10 в зависимости от геометрии | ISO 8062 CT5–CT7 в зависимости от геометрии |
| Поверхность в литом состоянии | Более грубая; функциональные поверхности обычно обрабатываются | Более гладкая; мелкие элементы и надписи получаются литьём |
| Типичный размер детали | От небольших до крупных и тяжёлых деталей; у JK нет фиксированного верхнего предела массы, каждая деталь рассматривается отдельно | В основном небольшие детали со сложными элементами |
| Основные материалы JK | Углеродистая сталь, серый чугун, высокопрочный чугун | Углеродистая сталь; нержавеющая сталь рассматривается для каждой детали |
| Геометрия | Лучше всего для массивных форм, толстых сечений и крупных деталей со стержнями | Лучше всего для сложных форм с рёбрами, бобышками, тонкими элементами и несколькими функциями в одной детали |
| Оснастка | Модель и стержневые ящики | Металлическая пресс-форма для восковых моделей |
| Механообработка после литья | Обычно больше припуск на функциональных поверхностях | Часто меньше механообработки; иногда только отверстия и резьбы |
| Стоимость | Обычно ниже цена за кг, особенно для крупных чугунных деталей | Выше цена за кг, но готовая деталь может стоить меньше за счёт исключённой механообработки |
Оснастка для обеих технологий рассчитывается отдельно для каждого чертежа; стоимость зависит от размера, стержней и числа гнёзд.
Выбирайте литьё в песчаные формы, когда…
- Деталь из серого или высокопрочного чугуна либо крупная деталь из углеродистой стали.
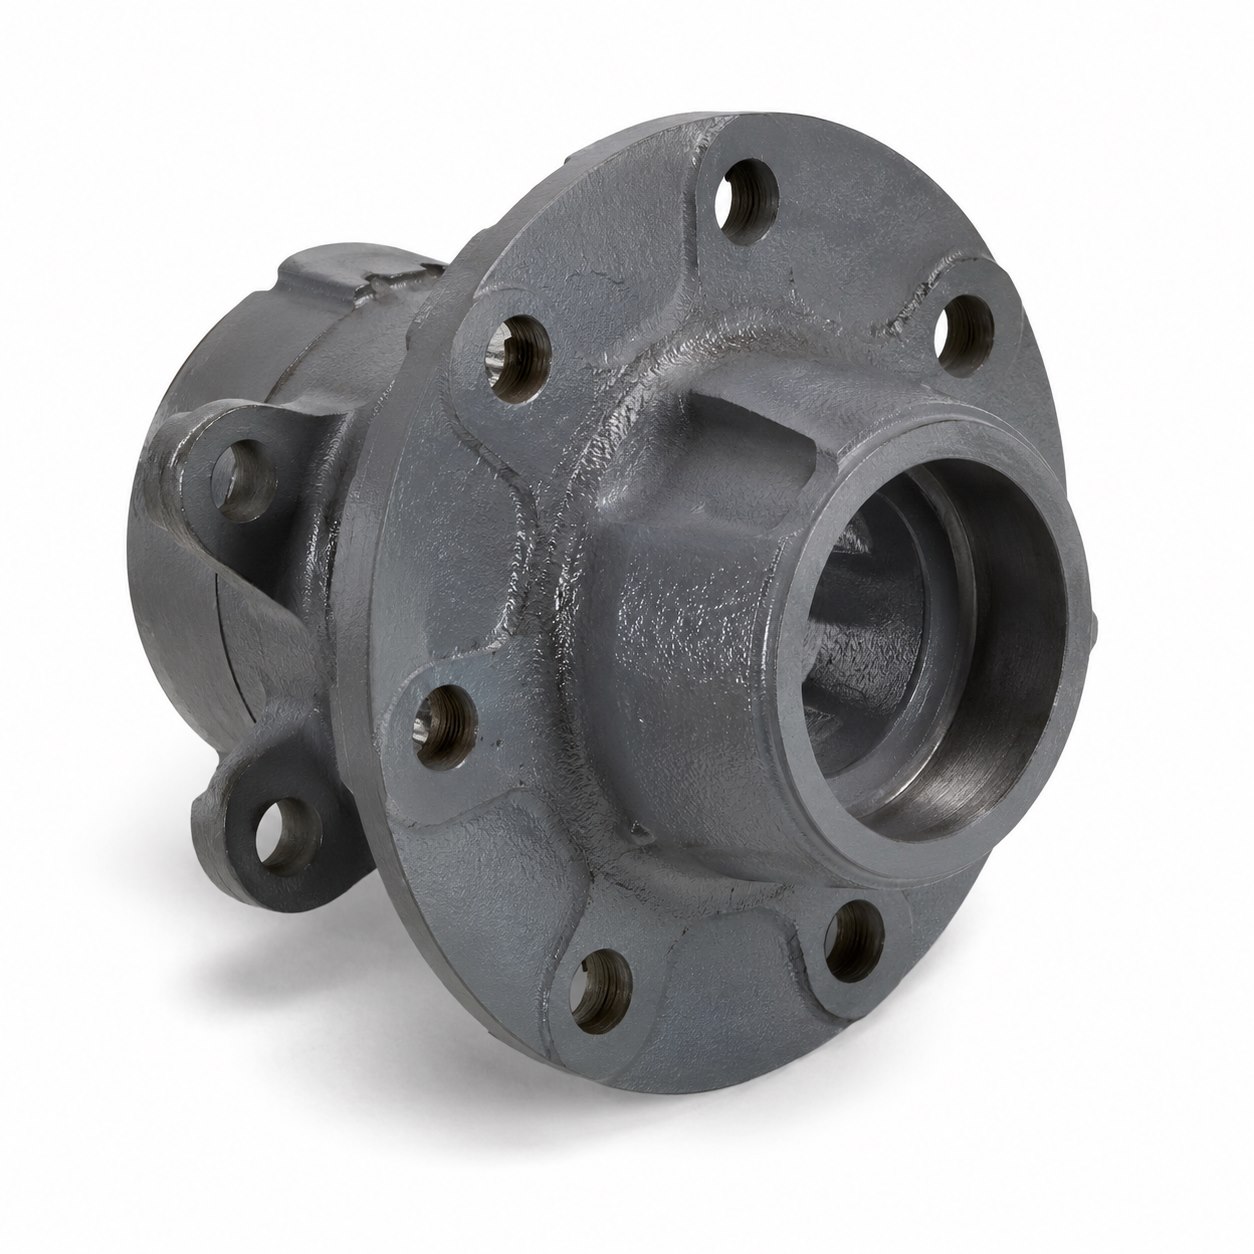
- Деталь крупная или тяжёлая либо имеет толстые сечения и крупные внутренние стержни (корпуса, основания, ступицы, кронштейны).
- Большинство ответственных поверхностей всё равно обрабатывается, поэтому более жёсткие литейные допуски только добавят стоимость.
- Нужна более дешёвая оснастка для детали простой массивной формы.
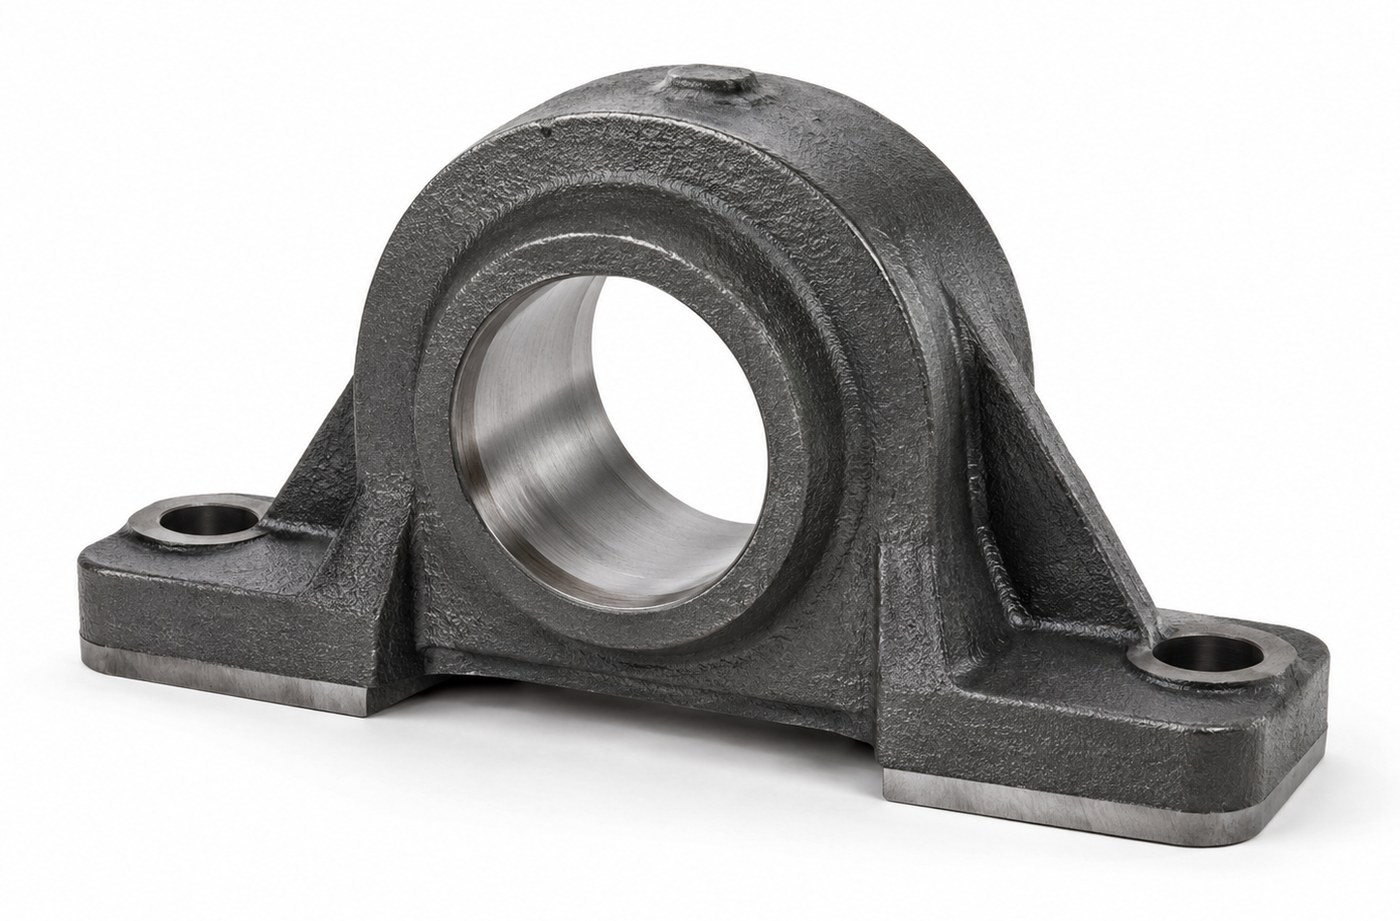
Типичные примеры JK: корпуса редукторов и подшипников, основания станков, кронштейны и ступицы для сельхозтехники и строительной техники.
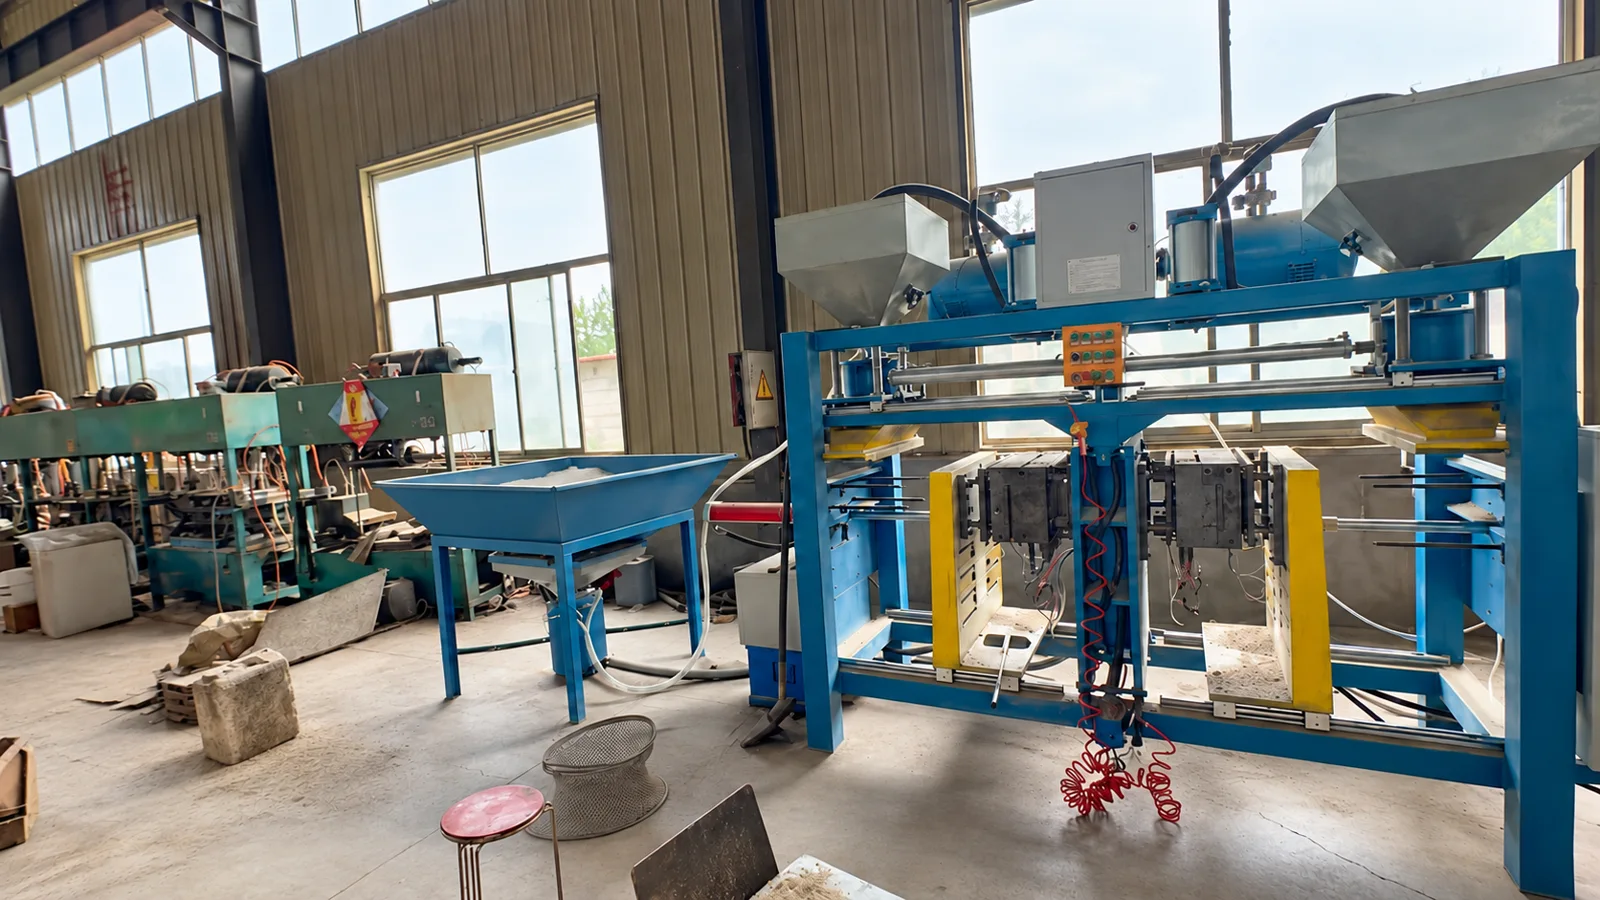
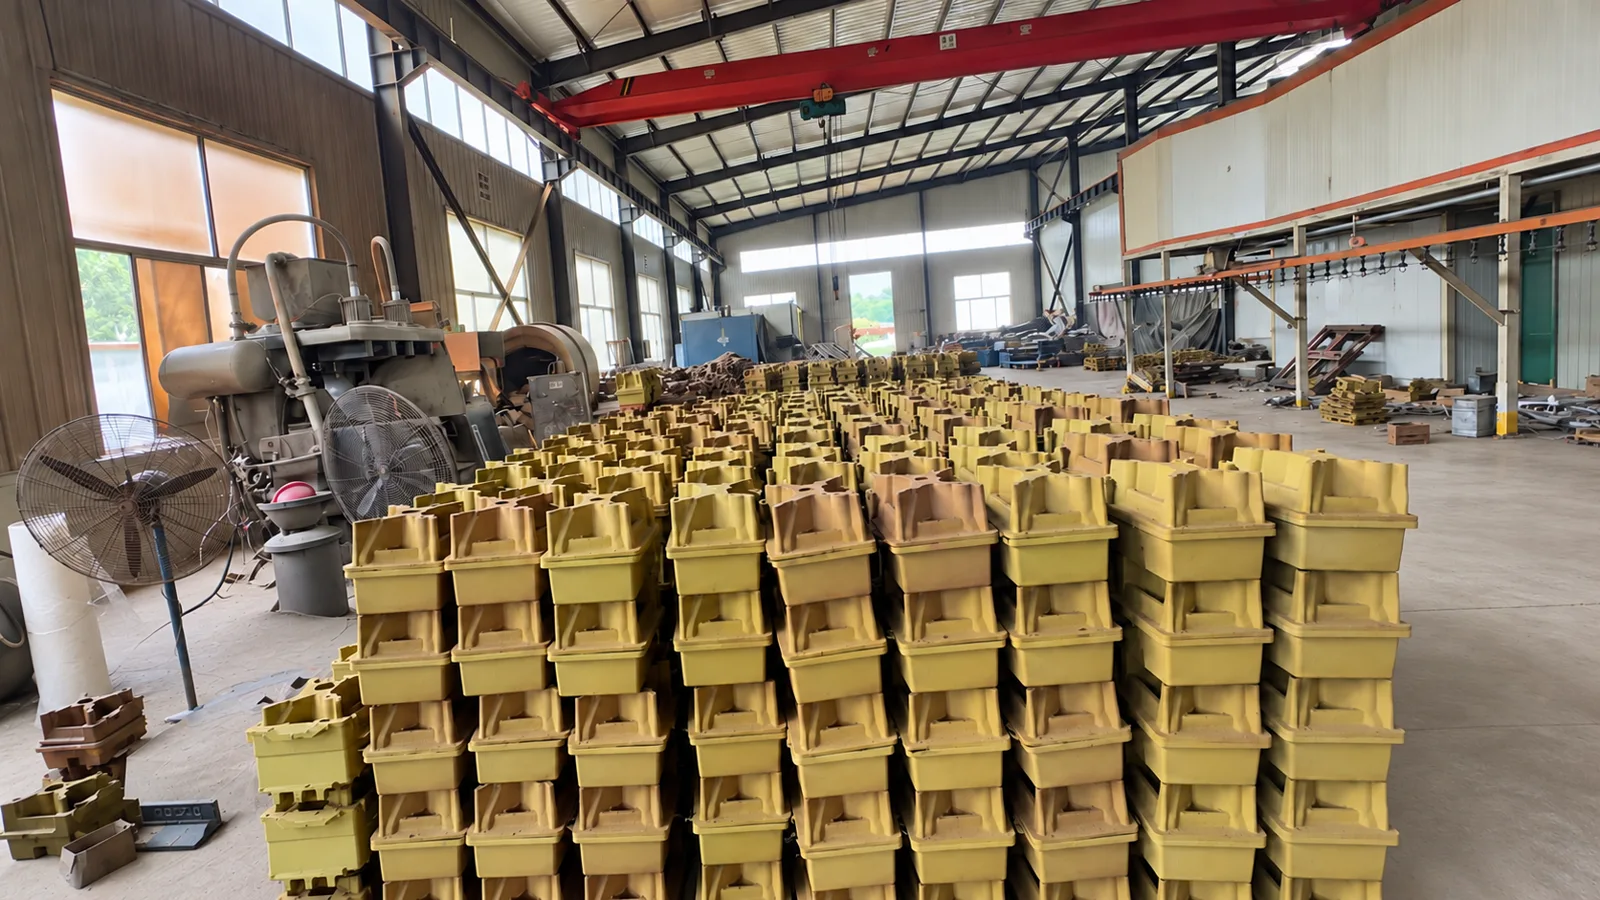
Среди технологий литья в песчаные формы у JK есть оболочковые формы из плакированного песка — для деталей, которым нужна более чистая поверхность и более жёсткие допуски, чем в обычных песчаных формах.
Выбирайте литьё по выплавляемым моделям, когда…
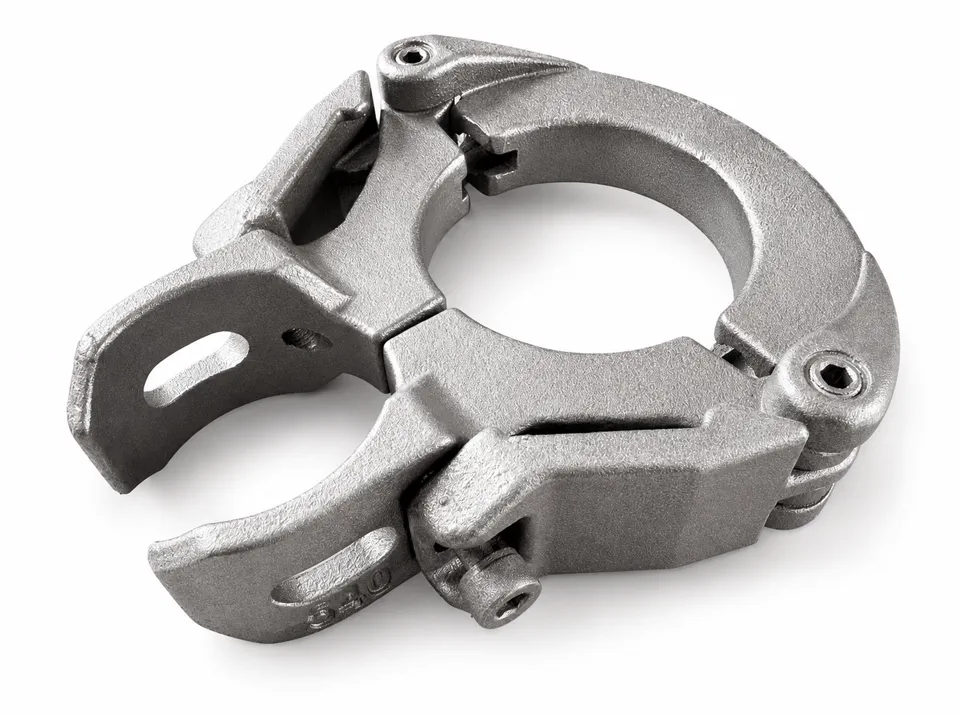
- Деталь — стальная со сложной геометрией: рёбра, бобышки, криволинейные профили, тонкие элементы.
- Нужна форма, близкая к готовой, чтобы обрабатывать только отверстия, резьбы или несколько поверхностей.
- Важны качество литой поверхности или мелкие детали, например видимые поверхности или малые радиусы.
- Деталь малого или среднего размера и заказывается повторно.
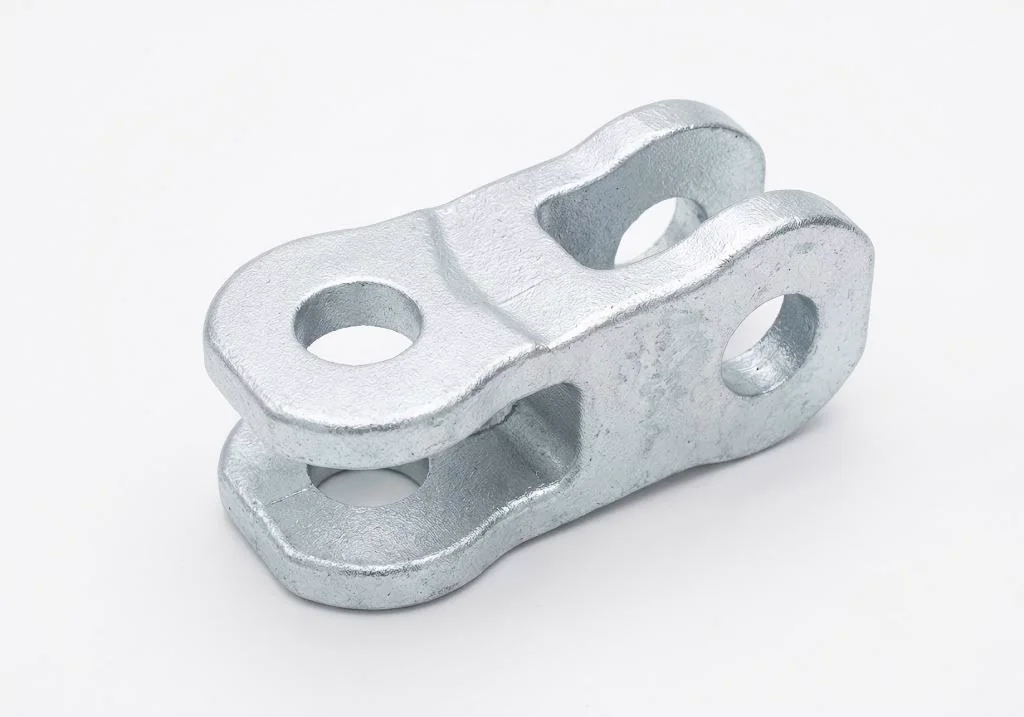
Типичные примеры JK: арматура для ЛЭП и вилочные скобы из углеродистой стали, небольшие кронштейны и соединители с несколькими функциональными элементами.
Пять вопросов перед выбором
- Какой материал и стандарт? Марки чугуна явно указывают на литьё в песчаные формы; стальные детали возможны обоими способами.
- Какие элементы ответственные и будут ли они обрабатываться? Если элемент обрабатывается, литейный допуск на нём менее важен.
- Какого размера и массы деталь? Крупные и тяжёлые детали — в пользу литья в песчаные формы.
- Каков годовой объём и как часто повторяются заказы? Повторные объёмы окупают оснастку, а форма, близкая к готовой, экономит больше механообработки на большом числе деталей.
- Сколько стоит готовая деталь, а не только отливка? Сравнивайте литьё + механообработку + контроль для обеих технологий, а не только цену отливки за кг.
Если сомневаетесь, пришлите чертёж и попросите рассмотреть обе технологии. JK анализирует чертёж до расчёта цены и подтверждает подходящую технологию, допуски и объём механообработки.
Что приложить к запросу
- 2D-чертёж с допусками и 3D-модель, если есть
- Марка материала и стандарт
- Годовой объём и ожидаемый размер партии
- Какие поверхности обрабатываются, а какие остаются литыми
- Требуемый контроль и документы (например, протокол размеров или сертификат EN 10204 3.1)
Воспользуйтесь чек-листом подготовки запроса или пришлите чертёж напрямую.
Связанные руководства: Сравнение предложений на отливки · Утверждение первого образца · Таблица марок высокопрочного чугуна
Часто задаваемые вопросы
Литьё по выплавляемым моделям точнее литья в песчаные формы?
Как правило, да. Типовые допуски JK в литом состоянии — ISO 8062 CT5–CT7 для литья по выплавляемым моделям и CT8–CT10 для литья в песчаные формы, в зависимости от геометрии. Ответственные размеры всё равно подтверждаются по чертежу и при необходимости обрабатываются.
Литьё по выплавляемым моделям дороже?
В пересчёте на килограмм обычно да. Но для сложной стальной детали готовая деталь может обойтись дешевле, потому что нужно меньше механообработки. Сравнивайте цену готовой детали, а не только отливки.
Можно ли отливать высокопрочный чугун по выплавляемым моделям?
В литейной практике это возможно, но в JK детали из высокопрочного и серого чугуна обычно отливают в песчаные формы. Литьё по выплавляемым моделям обычно применяется для стальных деталей.
Образцы бесплатные?
Для обеих технологий до первых отливок нужна оснастка, поэтому образцы изготавливаются на серийной оснастке и рассчитываются вместе с ней. Как проверяются образцы, описано в руководстве по утверждению первого образца.